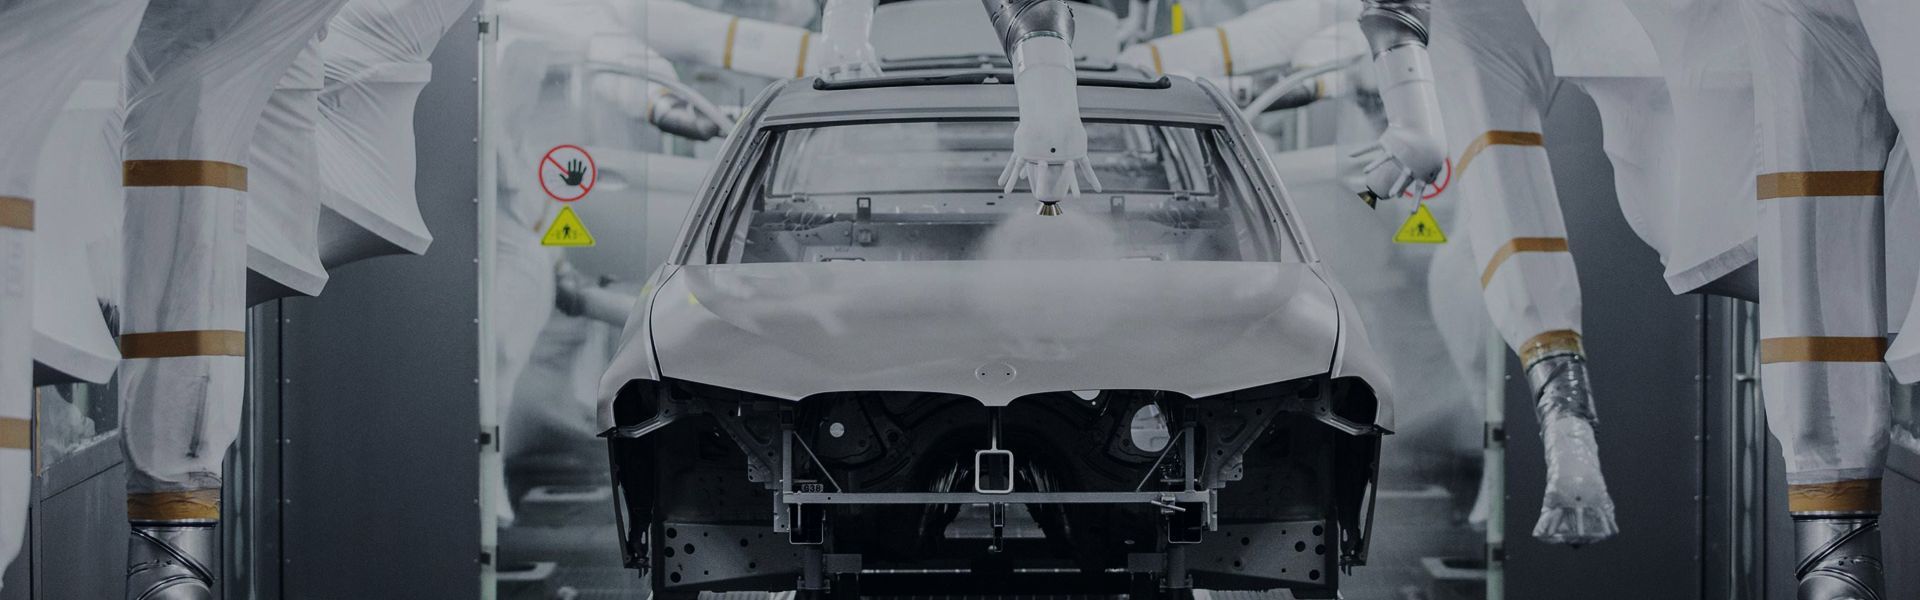
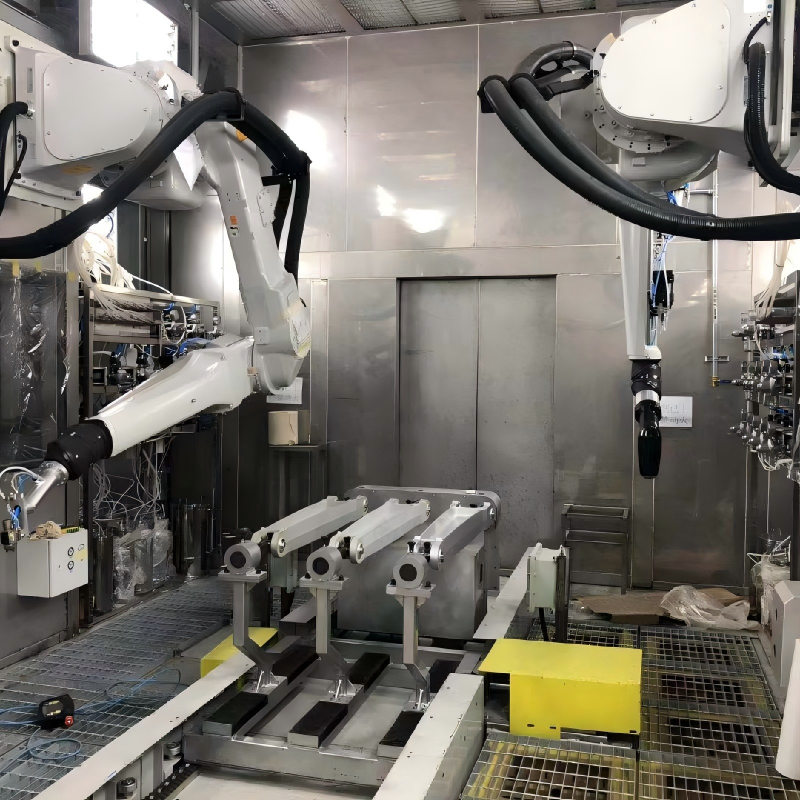
Пиштолите за прскање се критични компоненти на крајот од линијата восистем за обложувањеНивната стабилност на атомизација има директно влијание врз квалитетот на облогата и ефикасноста на производството. Затнувањето на пиштолот е честа болна точка во операциите за премачкување. Тоа предизвикува застој при чистење, козметички дефекти како што се варијации во бојата и портокалова боја.e лупи, го нарушува производството, го зголемува потрошниот отпад, па дури и може да ги оштети компонентите на прецизниот пиштол. Повеќето претпријатија само ги отстрануваат затнувањата откако ќе се појават дефекти, што не може да ги реши основните причини. Експертите од индустријата забележуваат дека ублажувањето на затнувањето треба да оди подалеку од реактивно решавање проблеми. Систематски крај-to-Потребна е рамка за превенција на крајот за да се спречат проблемите на самиот извор.
Затнувањето на пиштолот за прскање може да биде резултат на комбинација од фактори поврзани со материјалот за премачкување, опремата, процесот и работната средина. Седиментацијата на премазот, агломерацијата и продолжената употреба по мешањето може да резултираат со честички загадувачи. Неефикасниот систем за филтрирање, лошо дизајнираните цевки, истрошените делови од пиштолот и неточната контрола на температурата предизвикуваат натрупување на остатоци од премазот. Неправилно конфигурирани параметри за прскање, неправилни рутини за чистење, нестабилна температура и влажност во работилницата., а компримираниот воздух што содржи прекумерни загадувачи може да придонесе за повторливи затнувања.
Стандардизиран, систематски пристап може ефикасно да се справи со овие предизвици. На самиот извор, ова вклучува строга влезна инспекција, складирање со контролирана температура и повеќестепена филтрација на материјалите за обложување, како и оптимизирани распореди на цевките за да се елиминираат областите каде што облогата може да стагнира. Од страна на опремата, треба да се утврдат дневни, неделни и месечни распореди за одржување, со модели на пиштоли за прскање избрани според барањата за обложување и примена, а снабдувањето со компримиран воздух правилно филтрирано и кондиционирано. На производствениот кат, параметрите за прскање и процедурите за чистење при промена на бојата треба да бидат стандардизирани, со паметна опрема што се користи за одржување на конзистентни услови на процесот.
Покрај тоа, производителите треба да одржуваат чиста работилница, да обезбедат професионална обука за операторите и да распоредат интелигентни системи за следење и рано предупредување за следење на притисокот, температурата и другите клучни параметри во реално време и да идентификуваат потенцијални ризици. Анализата на основните причини и документираните прегледи на случаи можат да помогнат во воспоставувањето процес на управување со затворен циклус. Со преминување од реактивно решавање проблеми кон проактивно спречување на ризици, производителите можат да ги намалат стапките на дефекти, да одржат стабилно и ефикасно работење на линијата за обложување и на крајот да го подобрат квалитетот, да ги намалат трошоците и да ја зголемат целокупната ефикасност.
Време на објавување: 29 септември 2026 година